
硅胶脱模后表面发白、有白点是什么原因
硅胶制品出模后表面泛白、出现白点或一层白霜,是硅胶厂最常见的外观缺陷之一。这个问题的麻烦在于——它往往不是一个原因造成的,盲目试错、按下葫芦浮起瓢。要把机理分清楚,才能对症处理。
要点速览
- 白 ≠ 一个病。脱模剂残留、助剂析出、水分、欠硫都可能表现为发白。
- 最有效的区分方法:擦拭试验 + 加热试验,两步基本能分流。
- 内脱模剂添加过量是透明件发白的常见诱因。
- 外脱模剂稀释不足、喷量过大,残留干燥后形成白霜。
- 有后加工(喷油、印刷、粘接)的产品,析出物会直接导致附着力失败。
先把「白」分成五类
| 类型 | 外观特征 | 常见成因 |
|---|---|---|
| 表面白霜(可擦掉) | 一层均匀的雾状白色,布一擦就掉 | 脱模剂残留、水质硬水渍 |
| 白點(点状) | 局部分散的小白点 | 未分散均匀的配合剂、粉尘 |
| 整体泛白 | 制品表面整体发雾 | 内脱模剂析出、欠硫 |
| 白斑(片块) | 不规则片状,常出现在局部 | 模具局部污染、残胶 |
| 擦拭后复发 | 擦掉后几小时又出来 | 低分子物持续迁移到表面 |
两步现场分诊法
第一步:酒精擦拭试验。用无尘布蘸取酒精轻擦发白处。
- 擦得掉 → 大概率是表面附着物,来自脱模剂残留或外部污染,清洗成本低。
- 擦不掉或只擦淡一点 → 说明问题在材料内部,是析出或欠硫,需要调整配方或硫化条件。
第二步:烘箱加热试验。把样品放 150℃ 烘箱处理 30 分钟。
- 白霜加剧 → 低分子硅氧烷、内脱模剂等向表面迁移,属于典型的析出。
- 白霜减轻或消失 → 更可能是水分或挥发性残留。
这两步做完,八成的案例都能锁定方向,不用再瞎猜。
原因一:外脱模剂残留
水性外脱模剂必须按要求稀释。以常见的水性硅胶脱模剂为例,产品资料给出的稀释区间是 20–40 倍(不同型号略有差异,如部分产品为 20–30 倍):
- 稀释不足:浓度过高,水分蒸发后固体分残留形成白霜。
- 喷涂过量:并非喷得越多越好,堆积得多喷的位置干燥后就是白粉。
- 喷涂不均:局部积液一定会出现局部白斑。
如果产品出模后还要做喷油、印刷或粘接,需要特别留意型号选择——部分水性硅胶脱模剂的产品资料会注明适合后续喷漆印刷工艺,选错会导致附着力失败。
原因二:内脱模剂添加量偏高
硅胶透明内脱模剂是加到胶料里混炼的,用量极小。以耐高温型透明硅胶内脱模剂 LW-358 为例,常规添加建议约 1.0‰,较难脱模的情况建议约 3‰。
千分之几的量级,意味着:
- 称量误差很容易放大——配比没错但没混匀,局部富集就会析出。
- 看到有点粘模就一味加量,往往会跨过临界点,透明件开始发雾。
- 不同胶料体系的容忍度不同,换料时要重新试样。
处理办法:降到资料建议下限,确认是否改善;同时加长混炼时间保证分散均匀。如果降量后脱模困难,应该先考虑用外脱模剂辅助或调整模具,而不是继续加内脱模剂。
原因三:配合剂喷霜
硅胶配方里的某些配合剂(如部分白炭黑处理剂、硫化剂副产物、填料)在高温下溶解度变化,冷却后慢慢迁移到表面结晶,形成白粉。这种白擦完之后还会长出来,是典型的喷霜。
这类问题发自配方本身,脱模剂调整只能缓解外观,要从配方和硫化工艺入手。
原因四:欠硫
硫化温度不够、时间不足或硫化剂分散不均时,硅橡胶交联不完全,表面会呈现雾状泛白,同时手感发粘、物理性能下降。
判据:除了发白,还伴随表面粘手、弹性差、永久变形大。这时要查的是温度、排气和硫化时间,而不是清洗。
原因五:模具污染
模具型腔本身就脏——残留的上一批胶料、积垢、脱模剂硬化层,会在制品对应位置复现为片状白斑。这种情况下,白斑位置每次都在同一部位,而且新换一批料也不会消失。
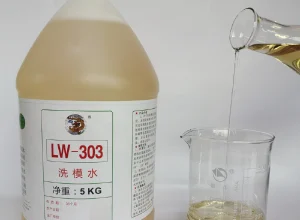
处理方法是对模具做一次彻底清洗。硅胶与橡胶模具建议使用对应的专用清洗剂(如半水基型的 LW-303),支持喷涂或加热浸泡。注意喷砂面、镜面和抛光表面的模具需要另行确认适用性。
常见问题
Q:擦掉的白霜会不会影响后续喷油?
会。残留在表面的脱模剂或析出物会形成隔离层,导致油墨附着力不足。需要喷油加工的产品,建议在试样阶段就同时验证喷油效果,而不是只看脱模是否顺利。
Q:水性脱模剂能不能用井水、地下水配?
不建议。硬水中的钙镁离子干燥后会留下水渍白斑。请使用干净自来水或纯水配制。
Q:为什么同一批料,有时候白有时候不白?
重点查工艺波动:喷涂量是否一致、模温是否稳定、硫化时间是否被压缩、环境温湿度变化。白斑常常是工艺参数漂移的外在表现。
Q:透明件比有色件更容易发白吗?
是的。有色件里的颜料可以遮盖轻微的雾化和析出,透明件则毫无遮挡。所以透明硅胶制品对内脱模剂用量、分散度和模具清洁度的要求都更高。
结论
硅胶表面发白不是单一故障,而是五类不同机理的共同表现。先用擦拭和加热两步法分流,再针对性处理,比试错式换材料、换脱模剂高效得多。如果产品还要做后加工,务必在试样阶段一并验证。
文中所引参数(稀释倍数、添加量、模具适用性)取自对应型号产品说明书,实际使用前请核对具体型号资料,并先做小范围试样。

同类文章排行
- 工业清洗剂一般用在哪么行业?
- 模具生锈了怎么办?锈斑清洗与日常防锈
- 模具多久清洗一次?不同工艺的清洗周期怎么定
- 橡胶材料性能详解(二)
- 橡胶材料性能详解与选型指南(一)
- 橡胶材料性能详解与选型指南(一)