
硅胶模具怎么清洗干净?硅胶模与橡胶模的清洗差别
作者:龙威清洁剂 人气:10发表时间:2026-09-19
硅胶模具怎么清洗干净?硅胶模与橡胶模的清洗差别
硅胶模具和橡胶模具都在做"把料压成型"这件事,但型腔上攒下来的脏东西完全不是一回事,清洗方法也就不能照搬。用洗铁模的强碱直接泡硅胶模,轻则洗不干净,重则把模具表面洗花。这篇文章把两类模具的污垢差异、清洗路线和禁忌讲清楚。
要点速览
- 硅胶模的垢以脱模剂残留、低分子析出物、轻微碳化层为主;橡胶模多一层硫化物与炭黑。
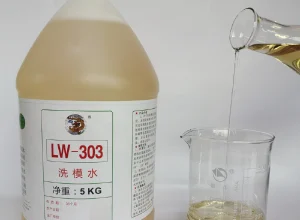
- LW-303 是半水基型硅胶与橡胶模具清洗剂,既有溶剂的溶解力,又能水洗。
- 两条路线:喷涂(模温 120–200℃,反应 2–3 分钟)或浸泡(约 100℃ 清洗液,浸泡 2–5 分钟)。
- 喷砂面、镜面、抛光面不可用,这类表面会被洗花。
- 碱性清洗液,操作时必须戴手套。
先看清:两种模具的垢根本不是一种东西
| 对比项 | 硅胶模具 | 橡胶模具 |
|---|---|---|
| 主要污垢 | 脱模剂堆积、硅橡胶低分子析出、轻度碳化 | 硫化物、炭黑、防老剂析出、脱模剂残留 |
| 外观表现 | 发白雾状、有黏手感、细致纹路被填平 | 发黑、结硬壳、有异味 |
| 附着强度 | 较薄,多数可软化溶解 | 厚且硬,高温硫化后接近烧结 |
| 清洗难点 | 怕洗花表面、怕残留影响制品透明度 | 炭黑层致密,需要足够温度和反应时间 |
| 关注重点 | 清洗后必须冲净,避免残留带入下一模 | 需彻底去除硬壳,同时不伤模具基材 |
看懂这张表,就能明白为什么同样是"洗不干净",处理手法差别很大:硅胶模更怕过度清洗和残留,橡胶模更怕洗不透。
LW-303 技术参数
| 项目 | 参数 / 说明 |
|---|---|
| 产品体系 | 半水基型清洗剂 |
| 外观 | 淡黄色透明液体 |
| 比重 | 1.09±0.2 |
| pH 值 | 13(碱性) |
| 沸点 / 引火点 | 120℃ / 无 |
| 适用对象 | 硅胶模具、橡胶模具的污垢清洁 |
| 包装规格 | 5 kg/罐、20 kg、25 kg/桶 |
半水基的意思是它介于溶剂型和水基型之间:保留了有机溶剂对脱模剂堆积和析出物的溶解能力,又可以用清水冲洗干净,不会像纯溶剂那样残留油膜。
两条路线:喷涂还是浸泡
| 项目 | 喷涂路线 | 浸泡路线 |
|---|---|---|
| 适用条件 | 模具在线、不便拆卸 | 模具可拆、有清洗槽 |
| 温度要求 | 模温 120–200℃ | 清洗液约 100℃,或将 95℃ 以上模具投入 |
| 操作要点 | 持续喷洒,保持表面湿润 | 模具整体浸没,可配合轻微搅动 |
| 作用时间 | 约 2–3 分钟 | 约 2–5 分钟 |
| 收尾 | 清水冲洗 | 取出后立即清水冲洗 |
| 适合场景 | 日常保养、轻度至中度污垢 | 重垢、结构复杂有死角的模具 |
温度是这套方法的关键变量。同样一款清洗剂,在冷模上反应很慢,容易被误判为"没效果"。先把模温提到说明书要求的区间,再谈时间。
四步操作流程
- 先判断模具表面。喷砂、镜面及抛光模具不可使用;做过其他表面处理的模具,先在不显眼处做小范围测试。
- 选喷涂或浸泡。按上面表格确认温度和路线,按污垢程度确定是否兑水;电镀模具按说明书以 1:5 兑水使用。
- 保持足够作用时间。喷涂时全程保湿,别让清洗液蒸发干——一旦蒸干,污垢会重新粘回模面。
- 清水彻底冲洗。污垢浮起或溶解后立即冲净,随后按生产需要重新建立脱模层。
四条注意事项
- 碱性溶液,戴手套操作。手部或皮肤接触后及时用清水冲洗。
- 表面适配优先于干净程度。镜面、抛光模具宁可用更温和的方式多洗几次,也不要一次洗花。
- 稀释比例要现场确认。电镀模具按 1:5 兑水;其余按污染程度从小浓度试起。
- 考虑后续工艺。说明书建议清洗后结合脱模剂进行后续脱模,清洗会带走原有脱模层,必须重建。
常见问题
Q:硅胶模具多久洗一次?
看制品表面状态而不是看天数。出现发雾、局部黏手、脱模阻力上升就该安排。透明件对模面更敏感,频次通常比普通件高。
Q:能不能兑水稀释?
可以。LW-303 是半水基型,电镀模具按说明书 1:5 兑水;其他模具结合污染程度和试用结果确定比例。建议从较低浓度试起。
Q:喷砂面和镜面模具为什么不能用?
碱性清洗液在这类精密表面上容易造成失光、发花,而这种损伤不可逆。这类模具要选专门的温和配方或改用物理方式。
Q:洗完后第一模产品发白,是什么原因?
多数是清洗液残留没冲净,或脱模层未重建就投产。彻底冲洗并按脱模剂说明书重新喷涂后再试。
结论
硅胶模具清洗的核心不是"用什么力度洗",而是看清污垢类型 → 选对路线 → 控好温度和时间 → 冲净重建脱模层。LW-303 提供喷涂与浸泡两种方式,覆盖日常保养到重垢处理,前提是避开喷砂、镜面、抛光这类禁区表面。
文中参数取自 LW-303 产品说明书,实际使用前请核对具体型号资料,并先做小范围试样。

同类文章排行
- 工业清洗剂一般用在哪么行业?
- 脱模剂有保质期吗?过期能不能用?储存与变质判断
- 橡胶制品脱模难怎么办?按胶种选脱模剂的方法
- 聚氨酯PU脱模剂怎么选?PU鞋底粘模与表面问题处理
- 内脱模剂和外脱模剂能一起用吗?配合与冲突
- 铁氟龙涂层模具能不能用洗模水?涂层保护要点
最新资讯文章
- 工业清洗剂一般用在哪么行业?
- 脱模剂有保质期吗?过期能不能用?储存与变质判断
- LW-306洗模胶:模具清洗的“隐形守护者”,让生产效率与模具寿命双赢
- 橡胶制品脱模难怎么办?按胶种选脱模剂的方法
- 聚氨酯PU脱模剂怎么选?PU鞋底粘模与表面问题处理
- 硅胶模具怎么清洗干净?硅胶模与橡胶模的清洗差别
- 内脱模剂和外脱模剂能一起用吗?配合与冲突
- 铁氟龙涂层模具能不能用洗模水?涂层保护要点
- 模具长期停机怎么保养?防锈与复产检查
- 脱模剂稀释倍数怎么算?兑水比例与浓度控制
- 纸托纸塑模具发黑结垢怎么清理
- 铝模洗模水和普通洗模水能混用吗
- 压铸模为什么越来越难脱模?积碳与脱模剂堆积
- 新模具第一次使用要不要先洗模?开模与试模
- 模具生锈了怎么办?锈斑清洗与日常防锈