
铝模清洗怎么做?LW-313 热模散布与冷模浸泡两条路线
铝模清洗怎么做?LW-313 热模散布与冷模浸泡两条路线
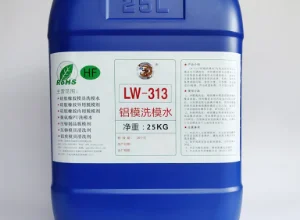
铝模清洗只有 LW-313 一款能用,但这款产品有热模和冷模两套完全不同的操作方式:热模 160-180℃ 散布、反应 2-3 分钟;冷模常温浸泡 15-20 分钟。时间和温度差十倍。LW-313 说明书里明确写了这两种路线,但大多数资料只提热模,冷模那 15-20 分钟很少被引用。这篇把两条路线和各自的关键点讲清。
要点速览
- 铝模只能用 LW-313,LW-301 和 LW-303 是强碱会腐蚀铝。
- 热模路线:160-180℃ 以上散布,反应约 2-3 分钟,全程保持湿润。
- 冷模路线:常温清洗液浸泡约 15-20 分钟,是五款洗模水里最长的作用时间。
- 铜质模具禁用 LW-313,酸性体系会腐蚀铜。
- LW-313 治的是铝模上的油渍、色粉、染剂和轻度氧化层,不是积碳。
一、为什么铝模只能选 LW-313
先说清楚这个硬约束:
| 产品 | 酸碱属性 | 能否用于铝模 | 原因 |
|---|---|---|---|
| LW-301 | 碱性 | 不能 | 强碱腐蚀铝 |
| LW-303 | 碱性 | 不能 | 强碱腐蚀铝 |
| LW-305 | 碱性 | 不适用 | 针对锌镁铝合金压铸积碳,不是铝模油污 |
| LW-308 | 碱性 | 不适用 | 针对铁氟龙与电镀层 |
| LW-313 | 酸性 | 可以 | 专为铝质模具设计 |
所以 LW-313 走的是酸性路线——这是五款里唯一一个。铝在强碱中会腐蚀,但酸洗对铝是安全的,LW-313 就是这个原理。
但酸性路线带来一个限制:铜质模具不能用。铜同样会被酸腐蚀,说明书明确标注这一点。
二、LW-313 治什么污垢
选对污垢比选对产品更重要。LW-313 针对的是铝模上这几类:
- 油渍。加工油、切削液残留,这是铝模最常见的。
- 色粉。铝屑与铁屑摩擦产生的黑色粉末,附着牢但不怕酸洗。
- 染剂。着色工艺残留的染料层。
- 轻度氧化层。铝模存放产生的氧化发白。
如果铝模上的是积碳(压铸件残留的碳化物),用 LW-313 是错位的——那需要针对积碳的产品。判断方法看污垢形态:油渍和色粉是附着在表面的,积碳是硬脆的、刮下来带响的。
三、热模路线:散布法
热模走的是散布路线,参数明确:
| 项目 | 参数 | 说明 |
|---|---|---|
| 模温 | 160-180℃ 以上 | 热模散布的温度门槛 |
| 反应时间 | 约 2-3 分钟 | 与五款洗模水一致 |
| 保持湿润 | 必须 | 散布过程中不能让洗模水蒸发干,需持续补充喷洒 |
| 浓度 | 按污垢程度兑水 | 浓缩液,小范围试用确认 |
| 冲洗 | 污垢浮出后清水冲洗 | 局部残留可用湿布轻擦 |
「保持湿润」这条和 LW-305 的逻辑一样:酸性洗模水在热模上蒸发快,干了会形成残留膜。但 LW-313 更严格——说明书直接写明热模散布时要持续补充喷洒。
四、冷模路线:浸泡法
冷模是 LW-313 最容易被忽略的一面,参数完全不同:
| 项目 | 热模散布 | 冷模浸泡 |
|---|---|---|
| 温度 | 160-180℃ 以上 | 常温 |
| 容器 | 不需要 | 铁槽 |
| 时间 | 约 2-3 分钟 | 约 15-20 分钟 |
| 浓度 | 原液或稀释液 | 原液或稀释液 |
| 动作 | 持续喷洒 | 放入浸泡,按时取出 |
冷模浸泡 15-20 分钟,是五款洗模水里最长的作用时间——其他款都在 1-5 分钟区间。原因是冷模没有热模的高温加速,酸洗油渍和色粉本身就慢。
这个数字对现场很重要:泡 5 分钟就拿出来,效果大概率不理想,但也不是泡越久越好。说明书给的区间是 15-20 分钟,按实际污垢程度在这个区间里取。
冷模浸泡还有个优势:可以把多副模具一起放进槽里,不用占产线时间。代价是槽里的清洗液会逐渐饱和,需要定期更换。
五、冷模浸泡的操作要点
- 用铁槽,不要用铝槽。酸性溶液会腐蚀铝容器。
- 常温即可,不必加热。冷模路线的设计前提就是不加热。
- 计时 15-20 分钟。不是 5 分钟。中间可以翻看模具,让接触面充分浸泡。
- 取出后立即清水冲洗。酸性残留继续作用会损伤铝表面。
- 定期换液。槽液饱和后清洗力下降,酸洗效果尤其明显。
第五条容易被忽略。冷模浸泡不像热模那样每次都是新液,槽液会累积油污和金属离子,到某个程度就洗不动了。发现洗不干净时,先怀疑槽液饱和,而不是换产品。
六、LW-313 的其他注意事项
- 作业戴胶手套。酸性体系,皮肤接触后立即用大量清水冲洗。
- 浓度按污垢调整。产品是浓缩液,可兑水,但应先通过小范围试用确认。
- 特殊表面先测试。阳极氧化、镀层等处理过的铝模表面,正式使用前先试一小块。
常见问题
Q:铝模上能不能用 LW-305?
不合适。305 针对锌镁铝合金压铸的合金残渣与积碳,铝模的油渍色粉它不对路。
Q:冷模浸泡要多久?
说明书给的约 15-20 分钟。这是五款里最长的作用时间,泡 5 分钟效果不理想。
Q:冷模浸泡能用铝槽吗?
不能。酸性体系会腐蚀铝容器,必须用铁槽或其他耐酸材质。
Q:LW-313 能洗带氧化层的铝模吗?
可以,它针对轻度氧化层。但如果是严重氧化或积碳,LW-313 不对路。
结论
铝模只能用 LW-313——五款里唯一的酸性体系,LW-301 和 LW-303 是强碱会腐蚀铝,铜模也不能用。两条路线参数差十倍:热模在 160-180℃ 以上散布、反应 2-3 分钟、必须持续喷洒保持湿润;冷模在铁槽里常温浸泡约 15-20 分钟,是五款里最长的作用时间,泡 5 分钟效果不理想。冷模槽液会饱和,清洗力下降时先怀疑换液而不是换产品。LW-313 治的是油渍、色粉、染剂和轻度氧化层,积碳不对路。
文中温度、时间与材质禁区取自 LW-313 产品说明书,浸泡时间与浓度需按实际污垢程度小试确认。
同类文章排行
- 工业清洗剂一般用在哪么行业?
- 一款脱模剂能用在哪些地方?九款的适用边界与特殊能力
- 硅胶脱模剂怎么选?低温液态与高温硫化两条工艺路线的差别
- 洗模水能不能混着用?五款成分差异与错误组合的后果
- 脱模剂第一次用怎么开始?十三款通用流程与小试要点
- 洗模水怎么用才对?五款操作步骤、温度时间与材质禁区
最新资讯文章
- 工业清洗剂一般用在哪么行业?
- 一款脱模剂能用在哪些地方?九款的适用边界与特殊能力
- 铝模清洗怎么做?LW-313 热模散布与冷模浸泡两条路线
- 硅胶脱模剂怎么选?低温液态与高温硫化两条工艺路线的差别
- 洗模水能不能混着用?五款成分差异与错误组合的后果
- 脱模剂第一次用怎么开始?十三款通用流程与小试要点
- 洗模水怎么用才对?五款操作步骤、温度时间与材质禁区
- 客户问脱模剂危不危险?水性产品属性与安全说明
- 脱模剂怎么寄给海外客户?样品寄送方式与文件准备
- 脱模剂出口包装怎么定?唛头、托盘与海运要求
- 换胶换模时怎么过渡?换型期的脱模剂调整与试产验证
- 脱模剂作业要注意什么?接触、防护与九款产品的酸碱差异
- 脱模剂怎么存放才对?仓储温度、防冻防晒与开封管理
- 硅胶内添加脱模剂加多少?LW-358 千分比用量与混炼要点
- 兑水用什么水?稀释溶剂差异与六款脱模剂要求对照