
半水基型洗模水是什么?LW-303 的定位与三个极限参数
洗模水的说明书里有一个词,很多客户看过但没细想:产品体系。LW-301 写"水溶性碱性清洗液",LW-303 写"半水基型清洗剂",LW-313 写"酸性混合浓缩液"。这三个名字不是随便起的,它们标明了产品靠什么去溶解污垢,也标明了它在模具上的脾气。
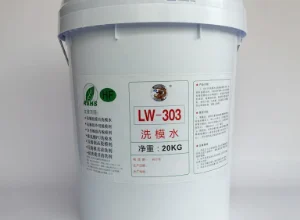
其中"半水基型"是最少被解释的一个。它既不是纯水基,也不是有机溶剂型,属于中间地带——LW-303 就是这一类,硅胶和橡胶模具专用。本文以 LW-303 为例,把这个体系名背后的实际含义,以及它三个极限参数带来的现场判断讲清楚。
一、体系名:靠什么去溶解污垢
模具上的脏东西分三大类:脱模剂长期喷涂形成的积膜、硫化或氧化生成的硬结壳、加工带入的油污。三类东西的溶解难度不同,配方思路也就不同。
| 体系 | 代表产品 | 主要靠什么 | 拿手的事 | 代价 |
|---|---|---|---|---|
| 水溶性碱性清洗液 | LW-301 | 强碱的水溶液 | 溶解硫化氧化层、橡胶成型残渣 | 碱度越高,对铝等轻金属越危险 |
| 半水基型清洗剂 | LW-303 | 水为载体,配合有机助剂增强溶解力 | 兼顾脱模剂积膜的溶解与较低残留 | 对模具表面有选择性要求 |
| 浓缩水溶性清洗液 | LW-305 | 高浓度浓缩液,兑水后使用 | 压铸模上的合金残渣与积碳 | 浓度高时不注意防护会灼伤 |
| 碱性清洗液 | LW-308 | 针对涂层模具调整的碱性配方 | 铁氟龙与电镀涂层模具的高温喷洒 | 必须控制反应时间并及时吹干 |
| 酸性混合浓缩液 | LW-313 | 酸与助剂混合,兑水后使用 | 铝模上的油渍、色粉、染剂 | 铜质模具绝对禁用 |
"半水基"的意思是:主体是水,但靠加入的有机成分补上纯水在溶解脱模剂积膜这件事上的短板。纯水对脱模剂积膜的溶解力有限,全靠强碱去泡,碱度就得拉到很高,模具表面受不了;半水基的思路是降低对碱度的依赖,用助剂把溶解力补上,pH 控制在可接受的范围内,效果还不打折。
这也解释了它为什么把"喷砂、镜面、抛光模具不可使用"单独列为注意事项——不是配方不行,而是这些表面本身状态就脆弱,任何清洗剂都需要先测试。
二、LW-303 的六个硬参数
把 LW-303 说明书上的参数逐条拆开,每个数字背后都有一个现场含义。
| 参数 | 数值 | 这个数字意味着什么 |
|---|---|---|
| 产品体系 | 半水基型清洗剂 | 溶解力靠水与助剂配合,不单靠烧碱 |
| 酸碱度 | 13 | 全系列最强碱档,与 LW-301 的 12 相比高一个单位 |
| 比重 | 1.09±0.2 | 允许偏差 ±0.2 是全系列最宽的一档 |
| 沸点 | 120°C | 高于纯水,说明体系中含有沸点更高的组分 |
| 外观 | 淡黄色透明液体 | 透明带淡黄是正常状态,不是变质或浑浊 |
| 包装 | 5 kg/罐、20 kg、25 kg/桶 | 三档规格,是洗模水里最全的 |
最值得说的是比重那一项:1.09±0.2。比重 1.09 是配方总密度,用于折算用量和运费;±0.2 的允许偏差是全系列最宽的。同系列里 LW-308 是 ±0.005,LW-361 是 ±0.01,LW-368 是 ±0.02。允许偏差宽,意味着批次之间的密度波动被允许在更大范围内。
对采购来说这个数字要反过来看:允许偏差越宽,说明工厂对密度的管控越松,也意味着同一桶产品在浓度上的一致性相对弱;对现场来说,这正是需要自己小试定比例的原因。反过来,LW-308 的 ±0.005 几乎不允许波动,喷涂浓度就更容易复制。
三、适用与禁区,一条都不能越
LW-303 的注意事项里有四条,前两条是硬边界。
| 要求 | 说明书依据 | 越界会怎样 |
|---|---|---|
| 喷砂、镜面、抛光模具不适用 | 先判断模具表面,喷砂、镜面及抛光模具不可使用 | 强碱侵蚀掉表面粗糙度与光泽,模具报废 |
| 表面处理模具先小范围测试 | 其他表面处理模具应先做小范围测试 | 镀层或氮化层被洗掉,局部失去防护 |
| 电镀模具按 1:5 兑水 | 稀释确认:电镀模具按说明书以 1:5 兑水使用 | 浓度过高,镀层受损 |
| 其他模具按污垢程度定比例 | 其他模具根据污垢程度确认兑水比例 | 浓度不足洗不掉,浓度过高留残膜 |
第一条要展开。喷砂面靠粗糙度挂料,镜面和抛光面靠光泽外观——这些表面状态本身就是模具的价值。强碱长时间作用会溶掉表层结构,看起来模具没坏,但表面废了。和 LW-301 的处理逻辑一样:这类模具要么改用温和方案,要么人工刮除加温和清洗配合。
第三条的电镀模具 1:5 是个很具体的比例,比常规兑水浓得多。这不是笔误——电镀层的耐受度比裸钢低,需要更强的配方、更短的时间,靠降低兑水倍数来实现。同样是电镀模具,用在 LW-303 上按 1:5,用在其他产品上按常规倍数,是两套逻辑,不能套用。
四、两条路线,和一个衔接动作
LW-303 提供喷涂和浸泡两条路线,说明书给出的参数如下。
| 路线 | 适用条件 | 温度 | 作用时间 | 收尾 |
|---|---|---|---|---|
| 喷涂 | 模温 120-200°C 的操作路线 | 常温喷洒 | 约 2-3 分钟,表面保持湿润 | 清水冲洗干净 |
| 浸泡 | 可用约 100°C 的清洗液,或把 95°C 以上模具投入溶液 | 约 100°C | 约 2-5 分钟 | 污垢浮起或溶解后冲洗 |
喷涂路线覆盖 120-200°C 的模温区间,这一点和 LW-308 一样:喷涂时靠的是薄雾和快速冲洗,不靠液体长时间停留。浸泡路线给了两种用法——把清洗液加热到约 100°C 用,或者把 95°C 以上的热模具直接投进常温溶液里靠温差作用。两种都是利用"热"来加速污垢软化,但模具承受的是热源不同:前者是模具泡在热液里,后者是热模具进冷液里。
最后一条容易被跳过:说明书建议清洗后结合脱模剂进行后续脱模。这句话点明了一个分工——洗模水只负责把积膜和污垢弄掉,它本身不提供脱模功能。清洗完的模具表面是干净的,但也是"裸"的,得重新建立脱模层。所以清洗和脱模要连着做,中间不能省。
看参数表的时候留意体系名,是最快判断一款洗模水合不合适的方法。半水基型意味着它在溶解力和残留之间做了折中,代价是对模具表面的要求比水溶性产品更明确。看不懂体系名,问供应商一句"我这批模具的表面是什么状态",往往比问价格更早决定结果。
同类文章排行
- 工业清洗剂一般用在哪么行业?
- 客户要 TDS、COA 还是 SDS?三份资料的区别与要点
- 纸塑脱模剂怎么喷才不粘模?LW-362 的均匀度与模深控制
- LW-361、LW-366、LW-368 水性硅胶脱模剂对比
- 洗模水喷完为什么要马上冲?五个反直觉动作与原理
- 海外客户询盘用的英文叫什么?十三款产品的英文名与常见误写
最新资讯文章
- 工业清洗剂一般用在哪么行业?
- 客户要 TDS、COA 还是 SDS?三份资料的区别与要点
- 纸塑脱模剂怎么喷才不粘模?LW-362 的均匀度与模深控制
- LW-361、LW-366、LW-368 水性硅胶脱模剂对比
- 半水基型洗模水是什么?LW-303 的定位与三个极限参数
- 洗模水喷完为什么要马上冲?五个反直觉动作与原理
- 海外客户询盘用的英文叫什么?十三款产品的英文名与常见误写
- 通用脱模剂真通用吗?LW-365 的适用边界与三类不能用的场景
- 洗模水能喷多热的模具?五款产品沸点与高温作业边界
- 新模具到手先看表面:六种表面处理与洗模水的选择禁区
- 采购脱模剂前要问清哪四件事?十三款产品的询盘信息清单
- 铁模具和钢模怎么清洗?LW-301 碱性洗模水的温度、时间与禁区
- 脱模剂到货怎么验?看外观、比重和 pH 三项
- 十三款脱模剂洗模水有几种包装?规格对照与选包装建议
- 脱模剂比重差在哪?九款密度对照与稀释后浓度换算