
电镀模具洗模水为什么要按 1:5 兑水?稀释原因与操作要点
电镀模具洗模水为什么要按 1:5 兑水?稀释原因与操作要点
翻龙威洗模水的说明书会发现一条只针对电镀模具的规定:LW-303 和 LW-308 都要求电镀模具按 1:5 兑水使用,LW-308 还写明原因——避免高浓度对电镀层造成损伤。其他模具按污垢程度确认比例就行,唯独电镀模具有硬性指标。
要点速览
- LW-303、LW-308 说明书均规定电镀模具按 1:5 兑水,是四款洗模水里唯一的硬性稀释比例。
- LW-308 写明原因:避免 pH 13 的高浓度碱性原液损伤电镀层。
- LW-301、LW-305 没有 1:5 规定,但同样要求镀层或表面处理模具先做小范围测试。
- 兑水只改浓度、不改流程:温度时间基准照旧,冲净吹干、先测试的原则不变。
先看四款产品对电镀模具的说明书口径
| 型号 | 产品体系 | pH 值 | 对电镀 / 表面处理模具的说明书口径 |
|---|---|---|---|
| LW-301 | 水溶性碱性清洗液 | 12 | 无专门稀释规定;镀层或表面处理模具正式使用前先做小范围测试 |
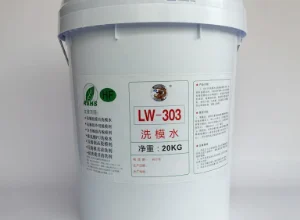
| LW-303 | 半水基型清洗剂 | 13 | 电镀模具按 1:5 兑水使用,其他模具按污垢程度确认比例 |
| LW-305 | 浓缩水溶性清洗液 | — | 无专门稀释规定;镀层或表面处理模具先做小范围测试再使用 |
| LW-308 | 碱性清洗液 | 13 | 电镀模具按 1:5 兑水稀释,避免高浓度对电镀层造成损伤 |
四款里只有 pH 13 的两款强碱产品立下 1:5 硬规定,pH 12 的 LW-301 和压铸用的 LW-305 只做「先测试」提醒——碱性越强,对镀层要求越严。
为什么偏偏是电镀模具要 1:5 兑水
第一个原因在镀层本身。电镀层是附着在基体表面的后加工薄膜,厚度远小于模体,耐化学性不如基体钢材,强碱原液长时间接触镀层先出问题。LW-308 说明书把话挑明:1:5 兑水就是为了避免高浓度对电镀层造成损伤。
第二个原因在原液碱度。两款产品 pH 值都是 13,对付橡胶残渣、油污和轻度铁锈绰绰有余,拿原液洗电镀模具属于过度配置,还把镀层搭进风险里。
第三个原因是经济账。1:5 兑水后一桶原液变六桶工作液,能覆盖更多模次,对电镀模具上的常规污垢仍然够用。
LW-303 与 LW-308 电镀模具操作参数对照
| 项目 | LW-303 | LW-308 |
|---|---|---|
| 适用模具 | 硅胶、橡胶模具 | 铁氟龙涂层模具 |
| 作业温度 | 喷涂模温 120-200°C;浸泡约 100°C 清洗液或 95°C 以上模具入液 | 120-200°C 热模连续喷洒 |
| 作用时间 | 喷涂约 2-3 分钟;浸泡约 2-5 分钟 | 约 2-3 分钟,全程保持湿润 |
| 冲洗要求 | 污垢浮起或溶解后清水冲洗干净 | 清水冲洗后用气枪吹干水分 |
| 后续衔接 | 清洗后结合脱模剂进行后续脱模 | 清洗后的首模产品配合脱模剂脱模 |
注意:兑水只改浓度,不改温度和时间基准;保持湿润、不蒸干这一条对电镀模具同样成立。
三个常见操作坑
| 操作坑 | 后果 | 说明书正确做法 |
|---|---|---|
| 原液直接洗电镀模具 | 强碱原液长时间接触镀层,存在损伤电镀层的风险 | 严格按 1:5 兑水,并先做小范围测试确认 |
| 跳过小范围测试 | 镀层质量参差,问题暴露时镀层已受损 | LW-301、LW-305、LW-308 均要求镀层或表面处理模具先做小范围测试 |
| 让清洗液在模面蒸干 | 软化污垢重新粘回模面,局部浓度升高等于变相上原液 | LW-308 要求持续喷洒保持湿润;LW-305 提示未干之前冲洗 |
三个坑的根源相同:把「按污垢程度调整浓度」的通用原则,错套到有专门规定的电镀模具上。
现场执行清单
- 先确认表面:模具是不是电镀层、镀层是否完好,特殊表面先咨询并做小范围测试。
- 按比例配液:两款产品用于电镀模具一律 1:5 兑水,搅拌均匀后再上模。
- 按基准作业:LW-303 喷涂模温 120-200°C、约 2-3 分钟;LW-308 热模连续喷洒、约 2-3 分钟,全程保持湿润。
- 冲净并吹干:污垢软化后立即清水冲洗,LW-308 要求气枪吹干水分,再衔接脱模剂。
常见问题
Q:1:5 是体积比还是重量比?
说明书只写「按 1:5 兑水使用」,未区分体积或重量。现场配液统一按一种口径执行并记录。
Q:非电镀的橡胶模具也要按 1:5 吗?
不需要。LW-303 说明书明确其他模具按污垢程度确认比例,1:5 是电镀模具的专门规定。
Q:兑水之后清洗力会不会不够?
对电镀模具上的常规污垢够用。污垢特别重时优先延长作用时间或重复作业,不建议擅自提高浓度。
Q:电镀模具能用 LW-301 或 LW-305 吗?
两款说明书均未禁止,但都要求镀层模具先做小范围测试;注意 LW-301 不可用于铝模,选型以模具材质为第一标准。
结论
1:5 兑水对电镀模具不是可选项:LW-303、LW-308 说明书都把它写成硬性规定,目的就是避免高浓度损伤电镀层。记住三件事——电镀模具先稀释、镀层模具先测试、全程保持湿润不蒸干,清洗就不会踩坑。
文中 pH 值、稀释比例、温度、时间与包装规格均取自龙威各型号产品说明书,具体以随货说明书为准;电镀及表面处理模具正式使用前请先小范围试样。
同类文章排行
- 工业清洗剂一般用在哪么行业?
- 洗模水浸泡温度和时间是多久?五款说明书参数对照
- 洗模水酸性和碱性怎么选?按模具材质对号入座
- 脱模剂气味大是什么原因?五个来源与现场排查
- 洗模水和脱模剂能不能混用?顺序、禁忌与正确衔接
- 洗模水溅到皮肤或眼睛怎么办?现场应急处理与防护要点
最新资讯文章
- 工业清洗剂一般用在哪么行业?
- 电镀模具洗模水为什么要按 1:5 兑水?稀释原因与操作要点
- 洗模水浸泡温度和时间是多久?五款说明书参数对照
- 洗模水酸性和碱性怎么选?按模具材质对号入座
- 脱模剂气味大是什么原因?五个来源与现场排查
- 洗模水和脱模剂能不能混用?顺序、禁忌与正确衔接
- 洗模水溅到皮肤或眼睛怎么办?现场应急处理与防护要点
- 模具积垢速度怎么判断?五个现场信号与清洗对策
- 洗模水用量与成本怎么算?模具清洗成本测算方法
- 脱模剂怎么喷?喷涂距离、手法与常见错误
- 水基脱模剂和溶剂型脱模剂怎么选?成本、环保与效果对比
- 脱模剂有保质期吗?过期能不能用?储存与变质判断
- LW-306洗模胶:模具清洗的“隐形守护者”,让生产效率与模具寿命双赢
- 橡胶制品脱模难怎么办?按胶种选脱模剂的方法
- 聚氨酯PU脱模剂怎么选?PU鞋底粘模与表面问题处理