
硅胶橡胶模具怎么清洗?LW-303 喷涂与浸泡两条路线参数对照
硅胶橡胶模具怎么清洗?LW-303 喷涂与浸泡两条路线参数对照
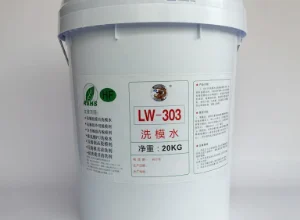
硅胶和橡胶模具的清洗有两条路:热模上直接喷涂,或者把模具泡进溶液。LW-303 是半水基型清洗剂,pH 13,两条路线都能走,但温度、时间和禁忌完全不一样。选错路线最直接的后果是清洗没做透,模具从槽里捞出来还是脏的。这篇按说明书参数把两条路线摆开对照。
要点速览
- LW-303 是半水基型清洗剂,pH 13、比重 1.09±0.2、沸点 120°C,适用硅胶与橡胶模具。
- 喷涂路线对应模温 120-200°C,反应 2-3 分钟,全程保持表面湿润。
- 浸泡路线用约 100°C 的清洗液,或把 95°C 以上的模具投入溶液,时间 2-5 分钟。
- 喷砂、镜面、抛光模具说明书明确不可用,这不是建议是禁忌。
- 电镀模具按 1:5 兑水;其他模具按污垢程度确认兑水比例。
一、两条路线的适用条件
喷涂和浸泡不是偏好问题,是模具温度决定的。热模没法往里放东西,只能站在旁边喷;冷模或降温后的模具泡槽更省事,作用也更均匀。说明书把两条路线的温度窗口写得很清楚:
| 对比项 | 喷涂路线 | 浸泡路线 |
|---|---|---|
| 适用模温 | 120-200°C 热模 | 约 100°C 清洗液,或投入 95°C 以上模具 |
| 作用时间 | 2-3 分钟 | 2-5 分钟 |
| 关键动作 | 保持表面湿润,不能让清洗液干燥 | 模具完全浸没,避免局部露出液面 |
| 结束方式 | 污垢浮起后清水冲洗 | 捞出后清水冲洗 |
| 适用场景 | 产线不停机,随取随洗 | 模具集中下架,批量浸泡 |
喷涂路线的时间短,是因为高温本身在加速反应;浸泡路线给到 5 分钟,是因为靠的是碱液浓度和浸泡均匀度。两条路线的时间不能互相套用。
二、LW-303 说明书参数
| 项目 | 参数 |
|---|---|
| 产品体系 | 半水基型清洗剂 |
| 外观 | 淡黄色透明液体 |
| 比重 | 1.09±0.2 |
| pH 值 | 13 |
| 沸点 | 120°C |
| 引火点 | 无 |
| 包装 | 5 kg/罐、20 kg、25 kg/桶 |
pH 13 这个数字是全文最该记住的。它和 LW-308(pH 13)、LW-301(pH 12)同属强碱体系,共用的边界一样:不能碰铝合金。硅胶模和橡胶模本身耐碱,正好在这三款强碱的适用范围内。几款洗模水按酸碱和材质排一下,选型边界一目了然:
| 型号 | 适用模具 | 体系 | pH 值 | 清洗方式 |
|---|---|---|---|---|
| LW-303 | 硅胶、橡胶模具 | 半水基型 | 13 | 喷涂 2-3 分钟 / 浸泡 2-5 分钟 |
| LW-308 | 铁氟龙涂层、电镀层 | 碱性清洗液 | 13 | 热模 120-200°C 喷洒 |
| LW-301 | 铁质、45 号钢模具 | 水溶性碱性 | 12 | 约 100°C 喷洒 / 加热浸泡 |
| LW-313 | 铝合金模具 | 酸性浓缩液 | 酸性 | 热模散布 / 冷模浸泡 |
硅胶橡胶模这一格只有 LW-303 对得上。强碱三款打的是钢、铁和涂层表面,铝模那一格是酸性的 LW-313。
三、四步操作
- 先判断模具表面。喷砂、镜面及抛光模具不可使用,其他表面处理模具先做小范围测试。
- 选择喷涂或浸泡。热模走喷涂,模温 120-200°C;冷模或集中下架走浸泡,清洗液约 100°C,或把 95°C 以上模具投入溶液。
- 保持作用时间。喷涂时保持表面湿润,反应 2-3 分钟;浸泡约 2-5 分钟。
- 清水冲洗。污垢浮起或溶解后用清水冲净,再根据后续生产需要重新确认脱模工艺。
四、兑水比例怎么定
- 电镀模具:按说明书 1:5 兑水,这是强制要求。
- 其他模具:根据污垢程度确认兑水比例,脏得多就往浓里调。
- 硅胶模具:表面通常较耐碱,可按常规比例试。
- 橡胶模具:积碳顽固时浓度可上调,但先在边角试,避免损伤模面。
说明书还写了一句容易被忽略的话:清洗后结合脱模剂进行后续脱模。清洗后模面是裸露状态,直接上产线容易粘模,脱模层要重新建立起来。
常见问题
Q:喷涂和浸泡哪个洗得更干净?
看污垢分布。整面均匀积垢,浸泡更彻底;局部点状污垢,喷涂针对性强。热模没得选,只能喷涂。
Q:喷涂时能停一下再去拿别的工具吗?
不建议。说明书要求喷涂保持表面湿润,停下液膜会干燥。必须中断时先把模温降下来。
Q:喷砂模具能不能先小心试试?
说明书明确标注不可使用,不在「谨慎尝试」的范围内。强碱会腐蚀喷砂面的细微粗糙度,损伤基本不可逆。
Q:洗完多久要重新喷脱模剂?
说明书建议清洗后结合脱模剂做后续脱模。模面冲洗干净后尽快补喷,别等模面重新沾上污垢。
结论
LW-303 走哪条路线由模温决定:120-200°C 热模喷涂 2-3 分钟,全程保持湿润;冷模浸泡用约 100°C 清洗液或投 95°C 以上模具,2-5 分钟。pH 13 强碱,硅胶橡胶模适用,喷砂镜面抛光模禁用,电镀模 1:5 兑水。洗完记得重建脱模层。
文中参数取自 LW-303 产品说明书,实际路线与比例请结合模具材质、污垢程度先做小范围试样。
同类文章排行
- 工业清洗剂一般用在哪么行业?
- 压铸模具积碳怎么清洗?LW-305 锌镁铝合金模具参数与操作要点
- 铁氟龙涂层模具怎么清洗?LW-308 热模喷洒参数与操作要点
- PU 制品脱模剂怎么选?LW-369-2 参数与稀释倍数对照
- 纸塑脱模剂兑多少水?说明书两组稀释范围怎么定
- 橡胶制品有六种常见胶种,脱模剂怎么对号选?LW-369-1 参数与试用要点
最新资讯文章
- 工业清洗剂一般用在哪么行业?
- 压铸模具积碳怎么清洗?LW-305 锌镁铝合金模具参数与操作要点
- 硅胶橡胶模具怎么清洗?LW-303 喷涂与浸泡两条路线参数对照
- 铁氟龙涂层模具怎么清洗?LW-308 热模喷洒参数与操作要点
- PU 制品脱模剂怎么选?LW-369-2 参数与稀释倍数对照
- 纸塑脱模剂兑多少水?说明书两组稀释范围怎么定
- 橡胶制品有六种常见胶种,脱模剂怎么对号选?LW-369-1 参数与试用要点
- 内脱模剂和外脱模剂有什么区别?用法、参数与选型对照
- 水性脱模剂兑多少水合适?七款产品说明书稀释倍数对照
- 硅胶制品要喷漆、印刷或贴合,选哪款脱模剂?LW-366 参数与后加工要点
- 喷砂、镜面、抛光模具为什么不能用 LW-303?禁忌原因与正确处理
- 铝模、铜模清洗有哪些禁忌?材质对号与正确选型
- 电镀模具洗模水为什么要按 1:5 兑水?稀释原因与操作要点
- 洗模水浸泡温度和时间是多久?五款说明书参数对照
- 洗模水酸性和碱性怎么选?按模具材质对号入座