
新模具第一次使用要不要先洗模?开模与试模
作者:龙威清洁剂 人气:2发表时间:2026-09-18
新模具第一次使用要不要先洗模?开模与试模
新模具到厂,很多车间的习惯是装上机、喷点脱模剂就直接试模。这个习惯埋着隐患:新模具表面并不干净,第一批产品的外观问题,有相当一部分就出在「没洗模」这一步。答案是明确的——新模具第一次使用前,必须先洗模。
要点速览
- 新模具表面有防锈油、加工油、金属屑和抛光膏残留,直接生产必出问题。
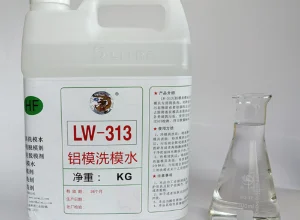
- 首次清洗按材质选型:钢模用 LW-301,铝模用 LW-313,两者不可互换。
- 洗完要彻底吹干,再喷脱模剂试模。
- 首批产品全检外观,确认无油斑、发花再放量。
- 换料、换色、维修后、长期存放后复产,同样要先洗模。
新模具表面上到底有什么
新模具出厂前经过机加工、装配、试模、封存运输多个环节,表面残留比想象中复杂:
| 残留物 | 来源 | 不清洗的后果 |
|---|---|---|
| 防锈油 / 防锈脂 | 出厂封存涂装,防止运输生锈 | 污染产品表面,脱模剂附着不上,脱模失败 |
| 切削液、加工油 | 铣、磨、放电加工过程 | 产品表面油斑、发花,外观不良 |
| 金属屑、粉尘 | 加工与装配残留 | 压伤型腔,产品表面出现压痕、亮点 |
| 抛光膏 | 型腔抛光工序 | 残留蜡质影响脱模和产品光泽 |
| 试模残留 | 模具厂出厂前试模的物料 | 与自家材料不兼容,首批产品被污染 |
这些残留用肉眼不一定看得出来,尤其是防锈油和抛光膏,薄薄一层就足以影响脱模效果。
首次清洗怎么做
按模具材质选择清洗剂,路线和在产模具的日常清洗相同:
| 模具材质 | 清洗剂 | 操作要点 |
|---|---|---|
| 铁质 / 45 号钢 | LW-301(水溶性碱性) | 喷洒、涂布或加热浸泡;喷洒后等约 1–2 分钟污垢软化,大量清水冲净 |
| 铝合金 | LW-313(酸性浓缩液) | 热模散布或冷模浸泡 15–20 分钟;用后必须彻底冲洗,不可用于铜质模具 |
注意:LW-301 不可用于铝模,会腐蚀铝材;反过来 LW-313 是酸性体系,说明书明确铜质模具禁用。第一次清洗就把模具洗伤,是最得不偿失的失误。
洗完到试模的完整流程
- 清洗:按上表选型操作,型腔、排气位、滑块、顶针位都要处理到。
- 吹干:气枪吹干所有角落,确认无水渍,必要时补一层薄防锈。
- 喷脱模剂:首次建立脱模层要比日常稍充分,保证覆盖均匀。
- 低速试模:前几模慢速运行,观察脱模阻力和产品表面状态。
- 首批全检:确认无油斑、发花、拉伤、粘模后再恢复正常节拍。
这些情况也要按「首次清洗」对待
- 换料、换色:前一种物料残留在型腔死角,会污染新产品。
- 模具维修后:维修过程会带入油污、手汗和粉尘。
- 长期存放后复产:存放用的防锈剂必须先清除,否则污染产品且影响脱模。
常见问题
Q:模具厂说已经试过模了,还要洗吗?
要。模具厂试模用的是他们的材料和脱模剂,残留物与你的工艺不一定兼容,而且试模后到交付之间还会涂防锈、经运输,表面状态已经变了。
Q:只用布蘸清洗剂擦一遍行不行?
不够。擦拭只能处理看得见的平面,排气槽、纹理深处、滑块底部这些位置擦不到,恰恰是残留最容易藏的地方。按说明书的喷洒或浸泡路线操作才能覆盖到位。
Q:新模具洗完需要特别保养吗?
首次清洗吹干后,如果不立即上机,应做防锈处理;如果直接试模生产,按正常流程建立脱模层即可。
Q:试模前几模产品要怎么处理?
建议全部报废或降级处理,不要混入正品。前几模承担着带走微量残留的任务,外观和性能都还不稳定。
结论
新模具「先洗后用」不是多此一举,而是把防锈油、加工残留这些不确定因素一次性清掉,让试模结果反映模具本身的真实状态。半小时的清洗,换来的是首批良率和后续脱模的稳定性——这笔账怎么算都划算。
文中型号适用性与操作参数取自对应产品说明书,实际使用前请核对具体型号资料,并先做小范围试样。

同类文章排行
- 工业清洗剂一般用在哪么行业?
- 压铸模为什么越来越难脱模?积碳与脱模剂堆积
- 模具生锈了怎么办?锈斑清洗与日常防锈
- 硅胶脱模后表面发白、有白点是什么原因
- 模具多久清洗一次?不同工艺的清洗周期怎么定
- 橡胶材料性能详解(二)