
模具积垢速度怎么判断?五个现场信号与清洗对策
模具积垢速度怎么判断?五个现场信号与清洗对策
积垢是一点一点叠上去的。按固定周期洗模,洗早了浪费,洗晚了污垢固化、成本翻倍。其实积垢速度不用猜——模面状态、制品外观和脱模手感都在给信号。这篇讲清怎么判断、怎么对症选洗模水。
要点速览
- 积垢主要有四类来源:脱模剂残留、硫化残渣、积碳、油污与氧化层,先认清类型再谈判断。
- 判断积垢速度靠五个现场信号:脱模力、制品外观、脱模剂用量、清洗效果、边角颜色。
- 积垢快慢由用量、稀释比例、模温、材料体系决定,不完全是时间问题。
- 信号出现后按材质和污垢类型对症选洗模水,不要一款水洗到底。
积垢从哪来:先认清四类积垢
不同工艺叠在模面上的东西不一样,判断积垢速度之前,先得知道模上积的是什么:
| 积垢类型 | 典型表现 | 高发工艺 | 对应清洗产品 |
|---|---|---|---|
| 脱模剂残留与堆积 | 模面发粘、局部发亮,脱模力逐渐变大 | 橡胶、硅胶模压 | LW-301(铁质与45号钢模具) |
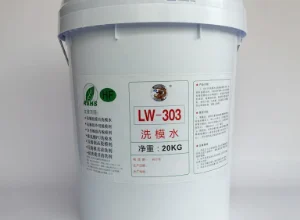
| 橡胶硫化残渣与氧化层 | 黄褐色附着,边角和花纹深处积垢明显 | 硅胶、橡胶硫化 | LW-303(硅胶与橡胶模具) |
| 积碳与合金残渣 | 黑色积碳、合金斑点、脱模剂积碳 | 锌、镁、铝合金压铸 | LW-305(压铸模具) |
| 油污、污垢与轻度铁锈 | 涂层表面发花、出现锈点 | 铁氟龙涂层模具 | LW-308(铁氟龙涂层模具) |
| 油渍、色粉与轻度氧化层 | 油渍、染剂色斑、表面发暗 | 铝合金模具 | LW-313(铝模) |
五个现场信号:积垢速度的日常判断法
积垢速度不需要仪器测,班组每天盯这五个信号就够了:
| 现场信号 | 说明什么 | 该怎么动 |
|---|---|---|
| 脱模力变大、制品偶发拉伤 | 膜层下的积垢在增厚 | 记录趋势,安排清洗 |
| 制品发花、带残留印痕 | 污垢开始转移到制品上 | 立即安排清洗 |
| 脱模剂越加越多才有效 | 积垢在「吃」膜层 | 清洗后重建脱模层,别再加量 |
| 同样的参数洗不干净了 | 污垢固化,超出原参数能力 | 说明书范围内提温或延长时间 |
| 排气槽、边角发黑 | 局部积垢先行,正向全模面扩展 | 重点部位加强洗,缩短清洗间隔 |
五个信号里,前两个是「该洗了」的指令,后三个是「积垢在加速」的预警。把信号出现时的模数记下来,两三次后就能摸出这套模具、这个材料的积垢节奏——比任何固定周期表都准。
哪些因素决定积垢快慢
同样的模具,有的一周一洗、有的三天就洗,差别在四个变量:
| 影响因素 | 积垢加快的做法 | 减缓积垢的做法 |
|---|---|---|
| 脱模剂用量 | 喷得过厚,膜层逐模叠加 | 薄而均匀,挂膜即可 |
| 稀释比例 | 兑水过少、工作液过稠 | 按说明书范围稀释微调 |
| 模具温度 | 超工艺上限运行,残留加速碳化 | 按材料工艺窗口控温 |
| 材料体系 | 析出性强、含易迁移组分的配方 | 换料前小试评估积垢倾向 |
积垢快不一定怪产品,先查用量和比例。「薄而均匀」做到位,清洗间隔多数能明显拉长。
判断之后怎么洗:五款洗模水参数速查
确定要洗了,按材质和污垢类型选产品,参数取自说明书:
| 型号 | 适用模具与污垢 | 清洗温度 | 作用时间 | 稀释要求 |
|---|---|---|---|---|
| LW-301 | 铁与45号钢模的残渣、脱模剂残留、氧化层 | 喷洒约100°C;浸泡约95°C | 喷洒1-2分钟;浸泡2-5分钟 | 水溶性,按污垢兑水 |
| LW-303 | 硅胶、橡胶模具污垢 | 喷涂120-200°C;浸泡约100°C | 喷涂2-3分钟;浸泡2-5分钟 | 电镀模1:5兑水 |
| LW-305 | 锌、镁、铝压铸模的积碳、残渣与油污 | 浸泡约80°C,或热模入常温液 | 约2-3分钟 | 原液或稀释液散布 |
| LW-308 | 铁氟龙涂层模的污垢、油污与轻度铁锈 | 120-200°C热模持续喷洒 | 约2-3分钟 | 电镀模1:5兑水 |
| LW-313 | 铝模油渍、色粉与轻度氧化层 | 热模160-180°C以上;冷模常温浸泡 | 热模2-3分钟;冷模15-20分钟 | 浓缩液按污垢兑水 |
两条通用纪律:一是作用期间保持模面湿润,洗液蒸干等于白洗;二是特殊表面先测试——喷砂、镜面、抛光模具不适用碱性洗模水,电镀模具必须按比例稀释。
常见问题
问:能不能干脆按固定周期洗模,不看信号?
可以保底但不经济。积垢速度随用量、比例、模温和材料波动,建议固定周期兜底、信号触发。
问:脱模剂加量就能压住积垢问题吗?
短期压住症状,长期是恶性循环:加量→膜更厚→堆积更快。正确做法是清洗重建脱模层,用量降回正常。
问:洗过一次还是洗不干净,是不是产品不行?
先别急着换产品。污垢固化后,说明书允许在范围内调整浓度、温度和时间。参数用满还洗不动,再查污垢类型。
问:新模具也要盯积垢信号吗?
要。新模从第一天记录「信号出现时的模数」,这是以后判断积垢是否异常加速的基线。
结论
模具积垢速度不靠猜:认清积垢类型,盯紧脱模力、制品外观、脱模剂用量、清洗效果和边角颜色五个信号,信号出现即按材质和污垢对症选洗模水;同时管好用量、比例和模温,积垢速度本身就慢了。把这套方法固化成日常检查项,清洗就从「出事了才洗」变成「刚刚好的时候洗」。
文中积垢类型与清洗参数取自各型号产品说明书,实际使用前请核对模具材质与表面处理情况,并先做小范围试样。
延伸阅读
盯住积垢信号、把清洗安排在最合适的时机之后,还有一条底线不能省:洗模水本身是强碱性或酸性产品,热模喷洒时飞溅风险不低。一旦发生皮肤接触或溅入眼睛,头几分钟的处理直接决定伤害程度——「立即用大量流动清水持续冲洗、眼睛溅入冲洗后必须就医」这条原则,现场每个人都该记牢,橡胶手套、护目镜和就近冲洗水源也要提前配到位。
延伸阅读
积垢信号盯住了,接下来是动手清洗。不同模具的配方选择差别很大:压铸模积的是合金残渣和碳化后的脱模剂,硬、脆、不溶于水,普通清洗剂泡不开。这类要用 LW-305 这类浓缩水溶性清洗液,专治合金残渣、积碳、脱模剂积碳和油污,散布或浸泡作用都约 2-3 分钟,注意散布必须在清洗液未干之前冲洗,干了软化的污垢会重新粘回模面。
同类文章排行
- 工业清洗剂一般用在哪么行业?
- 脱模剂到货怎么验?看外观、比重和 pH 三项
- 十三款脱模剂洗模水有几种包装?规格对照与选包装建议
- 脱模剂比重差在哪?九款密度对照与稀释后浓度换算
- 一款脱模剂能用在哪些地方?九款的适用边界与特殊能力
- 铝模清洗怎么做?LW-313 热模散布与冷模浸泡两条路线
最新资讯文章
- 工业清洗剂一般用在哪么行业?
- 脱模剂到货怎么验?看外观、比重和 pH 三项
- 十三款脱模剂洗模水有几种包装?规格对照与选包装建议
- 脱模剂比重差在哪?九款密度对照与稀释后浓度换算
- 一款脱模剂能用在哪些地方?九款的适用边界与特殊能力
- 铝模清洗怎么做?LW-313 热模散布与冷模浸泡两条路线
- 硅胶脱模剂怎么选?低温液态与高温硫化两条工艺路线的差别
- 洗模水能不能混着用?五款成分差异与错误组合的后果
- 脱模剂第一次用怎么开始?十三款通用流程与小试要点
- 洗模水怎么用才对?五款操作步骤、温度时间与材质禁区
- 客户问脱模剂危不危险?水性产品属性与安全说明
- 脱模剂怎么寄给海外客户?样品寄送方式与文件准备
- 脱模剂出口包装怎么定?唛头、托盘与海运要求
- 换胶换模时怎么过渡?换型期的脱模剂调整与试产验证
- 脱模剂作业要注意什么?接触、防护与九款产品的酸碱差异