
模具多久清洗一次?不同工艺的清洗周期怎么定
这是工厂问得最多、也最难用一句话回答的问题。真正专业的做法不是记住一个天数,而是建立一套可以判断、可以复现的标准。清洗太频繁会加速模具损耗,间隔太长又会牺牲产品良率——两边都是成本。
要点速览
- 没有统一的清洗周期,取决于工艺、材质、产量、污垢类型四件事。
- 判断时机看三个信号:产品表面状态、脱模阻力、模具可见污垢。
- 不同工艺差别很大:压铸按班次计,硅胶橡胶按模次计,纸托几乎每天处理。
- 清洗方式和清洗剂型号必须匹配模具材质,选错比不清洗更伤模具。
- 建立清洗记录卡,让周期从「凭感觉」变成「有依据」。
为什么这个问题没有标准答案
同样是「模具」,压铸模、硅胶模、鞋材铝模、纸托模的工作环境和污垢来源完全不同。
- 压铸模接触的是几百度的液态合金,主要污垢是脱模剂积碳和合金残渣。
- 硅胶橡胶模的污垢来自胶料残留、硫化析出物和脱模剂堆积。
- 铝合金鞋材模具表面通常有纹路或 Logo,污垢主要是油渍和色粉,一点点残留就会反映在成品外观上。
- 纸托纸塑模具长期接触湿热纸浆,容易积一层黄褐色浆垢。
再加上产量差异——同一套模具每天跑 500 模 和 跑 5000 模,清洗频率显然不可能一样。所以问「多久洗一次」,本质是在问「这台机什么时候开始出现质量波动」。
判断清洗时机的三个信号
| 信号类型 | 具体表现 | 说明 |
|---|---|---|
| 产品外观 | 表面出现拉伤、发花、亮点缺失、边缘毛刺、局部缺料 | 最直接,往往最先被发现 |
| 脱模状态 | 顶出阻力变大、需要提高喷涂量才能顺利脱模、出现粘模 | 说明隔离层已被破坏 |
| 模具可见 | 型腔出现积垢、发黄发黑、排气位堵塞、纹路被填平 | 停机检查时的判断依据 |
这三个信号里,产品外观是最灵敏的。很多工厂习惯等到「明显不好脱模了」才清洗,那时其实已经生产了一批外观不良品。
不同工艺的清洗频率参考
以下范围来自常见现场做法,仅供建立初始制度时参考,最终要以自己的记录为准。
| 工艺类型 | 常见频率 | 主要污垢 | 推荐坑 |
|---|---|---|---|
| 铝/锌/镁合金压铸 | 每班至每 1–3 班一次 | 积碳、脱模剂残留、合金残渣 | 等积碳硬化后再洗难度大增 |
| 硅胶制品模压 | 每班,或按模次(常见 500–2000 模) | 胶料残留、析出白霜 | 透明件要求高,周期要缩短 |
| 橡胶制品模压 | 每班至隔班 | 硫化残留、喷霜 | 难点在于凹槽和排气位 |
| 鞋材铝模 | 视纹路清晰度,常为每天 | 油渍、色粉 | Logo 和纹路一旦被填平很难恢复 |
| 铁氟龙涂层模具 | 每班,用高温喷洒快洗 | 物料黏附 | 不可用强机械方式刮洗 |
| 纸托纸塑模具 | 每天至隔天 | 纸浆垢、水垢 | 停机超过两天要先处理再复产 |
另外需要提醒:「常见频率」不等于「你的频率」。建议先用上述值作为起点跑两周,再结合记录卡调整。
清洗太频繁也有代价
这是一个容易被忽略的问题。每次清洗都要停机、降温、拆卸(浸泡法)、冲洗、吹干,本身就有产能损失。更重要的是:
- 强碱性清洗液反复作用于模具表面,可能影响抛光面和精度。
- 频繁装卸增加了碰伤、错装、密封件损坏的风险。
- 酸性清洗剂和碱性清洗剂混用、或残留在缝隙里,反而会诱发锈蚀。
所以要平衡。判据很简单:如果清洗后不到半天又出现同样的外观问题,那不是清洗频率不够,而是要查工艺参数或清洗剂型号。
按材质选择清洗方式
清洗效果好不好,一半在选择,一半在操作。龙威现有的模具清洗剂是按照材质分别设计的,混用会出问题:
| 型号 | 适用对象 | 体系 | 主要方式 | 特别提示 |
|---|---|---|---|---|
| LW-301 | 铁质模具、45 号钢模 | 碱性水溶性 | 喷洒 / 涂布 / 浸泡 | 不可用于铝模 |
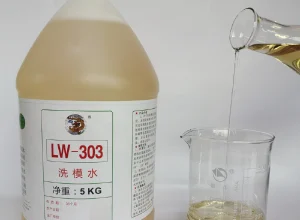
| LW-303 | 硅胶与橡胶模具 | 半水基 | 喷涂 / 加热浸泡 | 喷砂、镜面、抛光模不适用 |
| LW-305 | 锌、镁、铝合金压铸模 | 浓缩水溶性 | 散布 / 浸泡 | 镀层模具先测试 |
| LW-308 | 铁氟龙涂层模具 | 碱性 | 120–200℃ 高温喷洒 | 电镀模具按说明书稀释 |
| LW-313 | 铝合金模具 | 酸性混合浓缩液 | 热模散布 / 冷模浸泡 | 不可用于铜质模具 |
建立清洗记录卡
把下面的字段记在一张卡片或 Excel 里,每条记录不到一分钟,但积累一个月就能看出规律:
| 记录项 | 示例 | 作用 |
|---|---|---|
| 日期、班次、操作人 | 2026-09-18 早班 张三 | 出问题能追溯到人 |
| 模具编号、材质、表面处理 | M-07 / 45号钢 / 抛光 | 不同材质分开统计 |
| 距上次清洗的模次 | 1200 模 | 比天数更能反映真实负荷 |
| 清洗剂型号、稀释比、温度、时间 | LW-301 / 原液 / 60℃ / 20分钟 | 下次复现同样条件 |
| 清洗前后照片各一张 | 型腔+排气位特写 | 直观对比,避免凭印象 |
| 复产首批外观结论 | 合格 / 有发花 | 验证本次清洗是否到位 |
有了这些数据,把周期从 7 天改成 4 天、或从 5 天延长到 8 天,就不再是拍脑袋,而是有证据的优化。
常见问题
Q:可以减少清洗次数来节省成本吗?
短期看节省了清洗剂和时间,但不良品率上升、粘模停机、模具寿命缩短带来的损失通常更大。更合理的做法是优化清洗方式,而不是延长间隔。
Q:同一套模具不同部位脏的程度不一样,要全洗吗?
可以做局部处理,但要留意:局部喷洗时清洗液可能流到未处理区域并在那里干燥,留下二次污染。局部清洗后建议整体过一遍清水。
Q:换产品时要不要多洗一次?
建议洗。换料往往伴随颜色、硬度、配方变化,残留在型腔死角的前一种物料可能成为新产品的污染源。
Q:怎么判断洗好了?
三个标准:型腔表面无明显污垢和色差、纹路与排气位清晰、复产首批产品外观合格且与上次清洗后一致。三者都满足才算洗好。
结论
模具清洗周期不该是一个固定数字,而是一条根据实际数据不断收敛的曲线。起点可以参考同工艺的常见做法,之后靠记录卡和现场反馈调整。做到这一点,清洗成本和质量损失能同时下降。
本文涉及的参数取自对应型号的产品说明书,实际使用前请核对具体型号的使用说明,并在不影响生产的位置先做小范围试样。
下一条:橡胶材料性能详解(二)

同类文章排行
- 工业清洗剂一般用在哪么行业?
- 压铸模为什么越来越难脱模?积碳与脱模剂堆积
- 新模具第一次使用要不要先洗模?开模与试模
- 模具生锈了怎么办?锈斑清洗与日常防锈
- 硅胶脱模后表面发白、有白点是什么原因
- 橡胶材料性能详解(二)