
铝模洗模水和普通洗模水能混用吗
作者:龙威清洁剂 人气:5发表时间:2026-09-18
铝模洗模水和普通洗模水能混用吗
车间里常有人图省事:铝模用完了还剩半桶「普通洗模水」,顺手倒进铝模洗模水的桶里接着用。答案是不能混,也不能互换。这不是保守,而是两套产品的酸碱体系完全相反,混在一起既会失效,也可能直接损伤模具。
要点速览
- LW-301 是碱性(pH 12)用于铁质和钢模,说明书明确不可用于铝模。
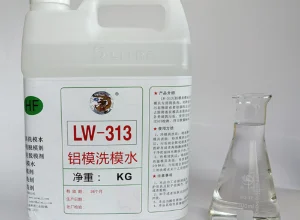
- LW-313 是酸性(pH 2–3)专用于铝合金模具,铜质模具禁用。
- 酸碱混用会中和失效,并可能放热、产生刺激气味。
- 用错型号的表现:铝模发黑失光、出现点蚀;铜件变色腐蚀。
- 现场管理:分桶、分喷枪、贴标签,清洗前先确认模具材质。
两套产品的体系差异
| 对比项 | LW-301 铁模钢模清洗剂 | LW-313 铝模洗模水 |
|---|---|---|
| 体系 | 水溶性碱性清洗液 | 酸性混合浓缩液 |
| pH 值 | 12 | 2–3(5%) |
| 适用模具 | 铁质模具、45 号钢模 | 铝质合金模具 |
| 典型污垢 | 橡胶成型残渣、脱模剂残留、氧化层 | 油渍、色粉、染剂、轻度氧化层 |
| 操作温度 | 喷洒约 100℃ 模具;浸泡液加热至约 95℃ | 热模 160–180℃ 以上散布;冷模常温浸泡 |
| 作用时间 | 喷洒 1–2 分钟;浸泡 2–5 分钟 | 热模 2–3 分钟;冷模 15–20 分钟 |
| 明确禁忌 | 不可用于铝模 | 铜质模具不可使用 |
一个碱性、一个酸性,针对的金属也完全不同。所谓「都是洗模水」只是名字相近,作用机理是两套逻辑。
混用会发生什么
- 中和失效。酸和碱相遇先互相消耗,剩下的才是有效成分。结果就是两边都没洗干净,还白费工时。
- 反应放热与气味。混合过程可能放热、冒出刺激性气体,操作者吸入有风险,密闭空间尤其危险。
- 铝模被碱腐蚀。如果残留的是碱性成分,铝表面会发黑、失光、出现麻点,抛光面和纹路一旦被蚀伤只能返修。
- 铜件被酸腐蚀。模具上若有铜质镶件或铜质部件,酸性成分会对其造成腐蚀,这也是说明书禁用铜模的原因。
判断模具材质:三步确认
别凭颜色猜,按这三步走:
- 看标识。模具铭牌或图纸上通常标注材质(如 45 号钢、铝合金)。
- 磁铁测试。能被磁铁吸住的多为铁质或钢模,吸不住的可能是铝、铜或不锈钢。
- 查部件。确认模具是否含铜质镶件、镀层、喷涂面——有铜件就不能用 LW-313,有镀层要先小范围测试。
确认不了的,联系模具供应商要材质说明,或者在不显眼的位置先做测试。试错成本远低于洗伤模具的成本。
如果不小心混用了,怎么办
- 立即停用该批次混合液,不要继续往模具上喷。
- 大量清水冲洗已接触的模具表面,把残留液彻底冲净。
- 检查模面:看是否发黑、失光、出现点蚀;重点查型腔、排气位和镶件周围。
- 干燥并防锈:吹干后涂防锈剂,避免带水存放。
- 试模确认:首批产品全检外观,确认无异常再放量。
- 已混的液体按废液处理,不要倒回任何原桶。
现场怎么管住这件事
| 措施 | 做法 |
|---|---|
| 分桶存放 | 碱性、酸性洗模水各用各的容器,颜色或标签区分 |
| 分喷枪 | 不同体系各配一把喷枪,不交叉使用 |
| 贴标签 | 桶身标注型号、适用材质、禁忌 |
| 作业卡 | 把「先确认材质再取型号」写进清洗作业指导书 |
常见问题
Q:只是少量混了一点,应该没事吧?
没有安全剂量。中和比例取决于双方浓度和体积,现场无法判断剩余成分是什么。稳妥做法是整桶作废、模具冲洗。
Q:铝模能不能用稀释后的碱性洗模水?
不能。稀释只降低浓度,不改变碱性本质,铝在碱性环境下会持续被腐蚀。稀释后反应慢一点,但伤害仍在。
Q:模具是铝的,但有钢制镶件,用哪个?
以主体材质为准选用 LW-313,作业前确认镶件是否为铜质;如镶件材质特殊,先在不显眼处测试再全面使用。
Q:换型号清洗前要做什么?
把前一种清洗剂彻底冲净并吹干,再换另一种。残留叠加等于变相混用。
结论
铝模洗模水和普通洗模水是两套酸碱体系,混用只有坏处没有好处:既洗不干净,又可能蚀伤模具。记住两句口诀——铁钢用 301,铝模用 313;酸和碱,永不见面。
文中 pH 值、温度、时间与禁忌说明取自对应产品说明书,实际使用前请核对具体型号资料,并先做小范围试样。
上一条:纸托纸塑模具发黑结垢怎么清理

同类文章排行
- 工业清洗剂一般用在哪么行业?
- 内脱模剂和外脱模剂能一起用吗?配合与冲突
- 铁氟龙涂层模具能不能用洗模水?涂层保护要点
- 模具长期停机怎么保养?防锈与复产检查
- 脱模剂稀释倍数怎么算?兑水比例与浓度控制
- 纸托纸塑模具发黑结垢怎么清理